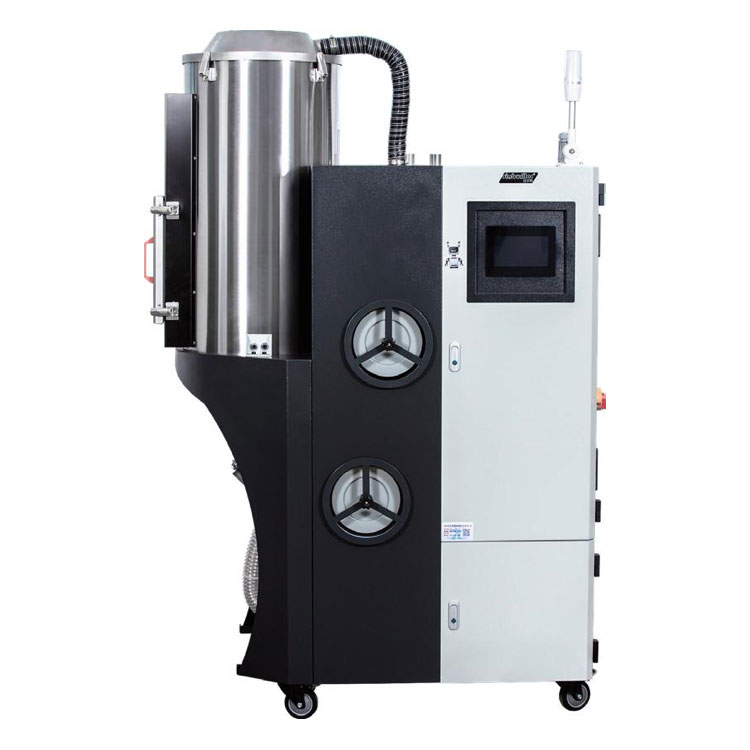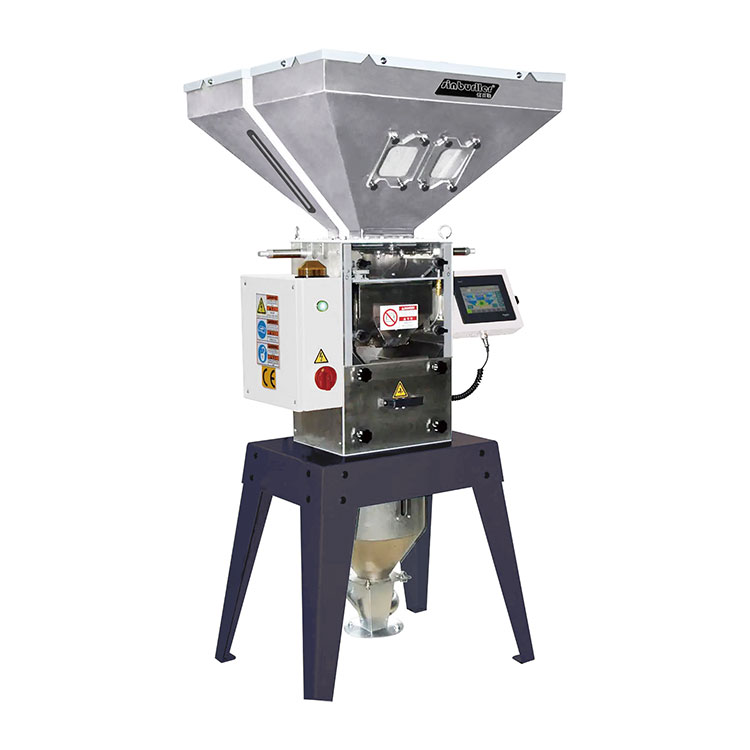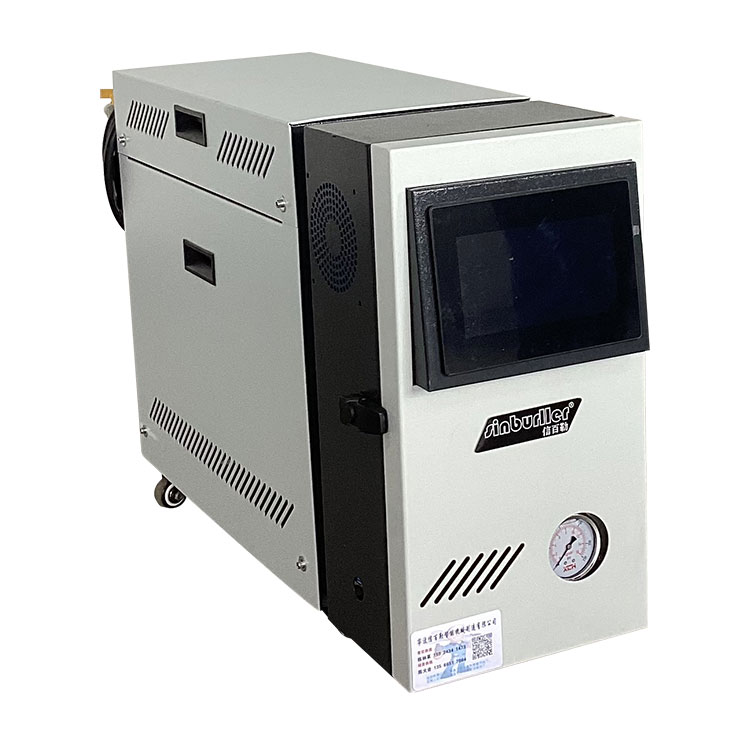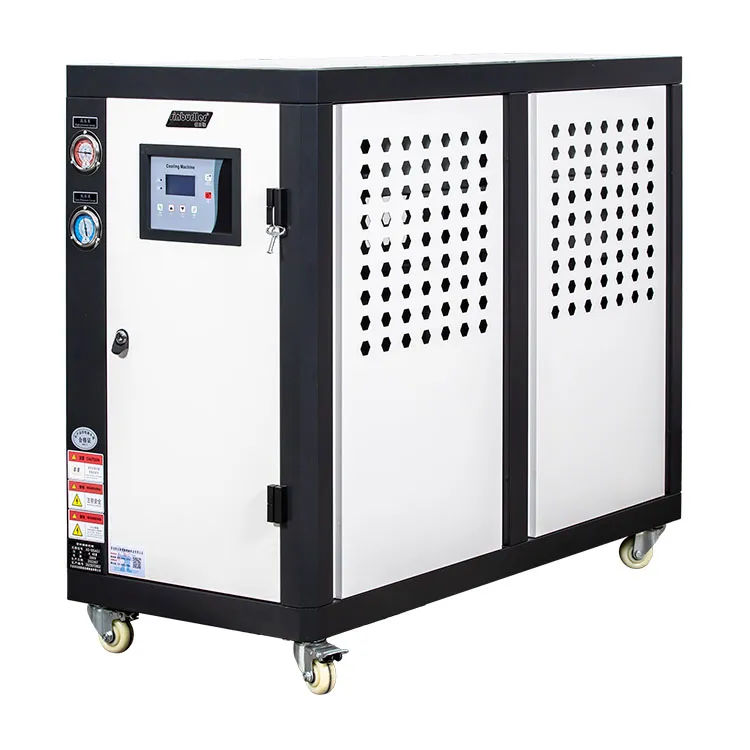


Un’architettura a circuito chiuso rappresenta un cambiamento fondamentale nella gestione termica industriale. Questa analisi esplora gli elementi strutturali, idraulici e digitali che definiscono un modernoSistema di raffreddamento ad acqua centrale in plastica, concentrandosi su come il trattamento dell'acqua a tre stadi, il ritorno assistito da sifone e la connettività MES convergono per stabilizzare la qualità della produzione ed eliminare le variabili termiche latenti. Esaminando la fisica del raffreddamento dello stampo e le realtà operative della produzione su larga scala, la discussione delinea il motivo per cui le torri aperte convenzionali non soddisfano più le esigenze di precisione della lavorazione contemporanea della plastica.
Fare clic su qualsiasi sezione per passare direttamente all'argomento.
- 1. In che modo l'architettura a circuito chiuso influenza la stabilità termica industriale?
- 2. Perché il trattamento dell'acqua a tre stadi è fondamentale per l'efficienza del raffreddamento?
- 3. In che modo il bilanciamento idraulico ridefinisce il consumo energetico della pompa?
- 4. Che ruolo gioca la visibilità digitale nella prevenzione dei tempi di inattività?
- 5. Perché lo spurgo dell'aria compressa è indispensabile durante la sostituzione dello stampo?
- 6. Domande frequenti
1. In che modo l'architettura a circuito chiuso influenza la stabilità termica industriale?
L’approccio convenzionale al raffreddamento industriale spesso tratta l’acqua come un’utilità passiva, pompata da una torre aperta senza tener conto dell’evoluzione della sua chimica. In realtà, un attentamente progettatoSistema di raffreddamento ad acqua centrale in plasticastabilisce un ambiente termico controllato in cui la stabilità della temperatura dello stampo determina direttamente il tempo di ciclo e la precisione dimensionale. Isolando l'acqua di processo dalla contaminazione ambientale, i produttori trasformano il raffreddamento da un onere di manutenzione in uno strumento di processo preciso. La dinamica termica dello stampaggio a iniezione di materie plastiche dipende in larga misura dal flusso turbolento del refrigerante attraverso stretti canali all'interno dell'acciaio dello stampo. Quando il refrigerante viene estratto da una torre di raffreddamento aperta, trasporta detriti trasportati dall’aria, materia biologica e minerali disciolti che interagiscono in modo imprevedibile con le superfici di trasferimento del calore. L'alternativa a circuito chiuso rimuove completamente queste variabili.
L'acqua scende a cascata attraverso una torre aperta, evapora e lascia dietro di sé minerali concentrati. Le conseguenze sono prevedibili: le superfici degli scambiatori di calore accumulano incrostazioni, si sviluppano pellicole biologiche nelle aree calde umide e l’acqua che alla fine raggiunge il circuito dello stampo trasporta una sostanza chimica che nessun acciaio per stampi o piccolo canale di raffreddamento è stato progettato per tollerare. Un approccio a circuito chiuso separa completamente l’acqua di processo dall’atmosfera. Lo stesso fluido circola attraverso lo stampo, ritorna in uno scambiatore di calore e viene raffreddato senza evaporazione diretta. Il risultato è un flusso d’acqua con una contaminazione minima, una concentrazione minerale stabile e un intervento chimico molto ridotto. La distinzione architettonica è importante perché i canali di raffreddamento dello stampo non sono grandi tubi industriali; si tratta di passaggi stretti, spesso con curve e sezioni trasversali ristrette, dove un sottile strato di deposito si traduce direttamente in una variazione misurabile dello scambio termico.
Il passaggio dalla progettazione a circuito aperto a quella a circuito chiuso
I sistemi a ricircolo chiuso sono ampiamente riconosciuti come ideali per il controllo delle incrostazioni proprio perché nel circuito entra poca o nessuna contaminazione e il volume ridotto di reintegro consente l’uso di acqua trattata di alta qualità anziché di qualsiasi cosa sia disponibile all’ingresso dell’impianto. In termini pratici, il circuito di raffreddamento smette di essere un deposito di tutto ciò che la fonte d'acqua contiene e inizia a comportarsi come un circuito termico controllato. Non vi è acqua nebulizzata nel flusso di processo, nessuna concentrazione di solidi disciolti guidata dall'evaporazione e nessuna introduzione continua di detriti trasportati dall'aria nel fluido che tocca lo stampo. La separazione non è un perfezionamento del concetto di torre aperta; è una logica operativa diversa. La torre di raffreddamento continua a respingere il calore, ma lo fa attraverso una barriera che mantiene pulita l'acqua di processo.
L’effetto protettivo dell’architettura a circuito chiuso si estende oltre la prevenzione della scala. Un flusso d’acqua stabile e pulito riduce il rischio di corrosione sottodeposito, mantiene i coefficienti di trasferimento termico più vicini ai valori di progetto ed elimina la necessità di frequenti trattamenti di shock chimico che possono di per sé introdurre variabilità. Quando la qualità dell’acqua non è più un obiettivo mobile, il controllo della temperatura dello stampo diventa più ripetibile e le deviazioni del tempo di ciclo attribuibili alla deriva del raffreddamento diventano più facili da isolare da altre variabili di processo. Il sistema di raffreddamento smette di generare rumore nei dati di produzione. Nelle applicazioni ad alta precisione, dove le tolleranze sono misurate in micron, la differenza tra uno strato limite termico stabile e uno fluttuante determina il successo dell'intero ciclo di produzione.
| Dimensione operativa | Torre di raffreddamento aperta | Torre di raffreddamento chiusa |
| Esposizione all'acqua di processo | Contatto diretto con l'atmosfera, i detriti trasportati dall'aria e il carico biologico | Anello sigillato; acqua di processo isolata dalla contaminazione ambientale |
| Concentrazione minerale | Sale per evaporazione; il rischio di scala aumenta nel tempo | Stabile; nessuna concentrazione evaporativa nel flusso di processo |
| Condizioni del canale dello stampo | Accumulo progressivo dei depositi; il trasferimento di calore si degrada | Conservazione della geometria del canale pulito; le prestazioni di raffreddamento rimangono prevedibili |
| Domanda di trattamento chimico | Dosaggio continuo di biocidi, antincrostanti e inibitori di corrosione | Sostanzialmente ridotto; chimica gestita attraverso l'integrità del circuito |
| Profilo della perdita d'acqua | Perdite per evaporazione, spurgo e deriva | Trucco minimo; nessuna perdita per evaporazione dal circuito di processo |
Il confronto non è astratto. Nella lavorazione della plastica, la qualità dell'acqua di raffreddamento influenza direttamente la stabilità termica, la consistenza dimensionale e il tasso di scarto. Depositi e pellicole batteriche nei sistemi di trasporto dell'acqua riducono lo scambio di calore o bloccano del tutto il flusso e l'instabilità termica risultante si manifesta come perdita di rendimento e variazione di qualità prima di essere riconosciuta come un problema di raffreddamento. L'architettura a circuito chiuso rimuove il percorso di errore dal processo prima che diventi visibile nel reparto di produzione. L'inerzia termica del sistema è stabilizzata, consentendo agli operatori di ottimizzare i parametri senza contrastare il comportamento imprevedibile di un flusso di fluido compromesso.
2. Perché il trattamento dell'acqua a tre stadi è fondamentale per l'efficienza del raffreddamento?
Il design a circuito chiuso riduce la velocità con cui la chimica dell'acqua si degrada, ma non elimina la necessità di condizionare l'acqua che entra nel circuito. Un circuito sigillato può ancora iniziare con minerali di durezza, particelle sospese o specie disciolte che diventano problematiche dopo mesi di circolazione. La configurazione più robusta tratta l'acqua in ingresso attraverso più fasi prima che raggiunga i circuiti dello stampo, quindi si affida al circuito sigillato per preservarne la qualità. Questa è la logica alla base del trattamento dell'acqua in tre fasi nel sistema: l'obiettivo non è semplicemente filtrare i detriti ma fornire acqua che non faccia precipitare composti che formano calcare sulle superfici calde dello stampo. La formazione di calcare nell'acqua di raffreddamento è causata più comunemente dalla concentrazione eccessiva di minerali disciolti, in particolare sali di calcio e magnesio la cui solubilità diminuisce all'aumentare della temperatura.
In un sistema evaporativo aperto, questi minerali si concentrano incessantemente. In un circuito chiuso, la concentrazione rimane stabile, ma se l'acqua di riempimento iniziale contiene livelli elevati di durezza, il circuito presenta ancora il rischio di formazione di depositi sulle superfici di trasferimento del calore. Il trattamento multifase affronta questo problema combinando la rimozione del particolato con il condizionamento ionico. Un approccio rappresentativo a tre zone utilizza una microfiltrazione progressiva seguita da una fase di scambio ionico che prende di mira calcio e magnesio, i principali responsabili dei depositi di acqua dura. La sequenza è importante: la rimozione delle particelle protegge innanzitutto il mezzo di scambio ionico, quindi lo stadio ionico riduce il carico di durezza che la sola filtrazione non è in grado di affrontare.
Serbatoi in acciaio inossidabile e dimensione igienica
Il trattamento dell’acqua è solo una parte dell’equazione della pulizia. Anche il serbatoio che contiene l'inventario del circuito è una superficie bagnata e il suo materiale e la sua geometria influenzano la pulizia del sistema tra un ciclo di trattamento e l'altro. Un serbatoio dell'acqua in acciaio inossidabile offre una superficie non soggetta alla crescita microbica e le sue caratteristiche di tenuta limitano l'ingresso di polvere e impurità. La vasca è a filo del terreno, il che semplifica la pulizia e il drenaggio ed elimina i punti bassi nascosti dove tendono ad accumularsi acqua stagnante e sedimenti. Questi non sono dettagli cosmetici. In un circuito di raffreddamento che dovrebbe rimanere pulito per mesi, ogni superficie bagnata favorisce la qualità dell’acqua oppure la compromette.
Il risultato pratico della combinazione di architettura a circuito chiuso, trattamento a tre fasi e costruzione igienica del serbatoio è un circuito dello stampo che non si ridimensiona. Quando i canali di flusso dello stampo rimangono liberi da depositi, la prestazione di raffreddamento progettata nell'utensile è la prestazione di raffreddamento fornita in produzione. Il tempo di ciclo rimane stabile, la distribuzione della temperatura sulla superficie dello stampo rimane entro l'intervallo previsto e l'onere della manutenzione si sposta dalla disincrostazione e ripristino del flusso alla verifica di routine. Il sistema di raffreddamento diventa un input stabile del processo di stampaggio piuttosto che una variabile che deve essere gestita continuamente. Questa stabilità chimica riduce inoltre la necessità di detergenti aggressivi, prolungando la durata di guarnizioni, valvole e componenti della pompa in tutta la rete.
3. In che modo il bilanciamento idraulico ridefinisce il consumo energetico della pompa?
La qualità dell'acqua determina se il circuito di raffreddamento può svolgere la sua funzione termica nel tempo. La progettazione idraulica determina la quantità di energia di pompaggio necessaria per far sì che ciò accada. Molti sistemi di raffreddamento centralizzati sono sovra-pompati perché il layout di distribuzione obbliga la pompa a superare le perdite sul lato di ritorno che avrebbero potuto essere evitate in fase di progettazione. La disposizione di un corso d'acqua circostante con pressione in ingresso bilanciata modifica il profilo idraulico: l'acqua di ritorno arriva al punto di raccolta senza pressione di aspirazione residua e la pompa non è tenuta a tirare contro il vuoto. La velocità del flusso di progetto diventa un parametro deliberato piuttosto che un sottoprodotto del dimensionamento del tubo. ILSistema di raffreddamento ad acqua centrale in plasticaincorpora questi principi per garantire che la fluidodinamica operi a favore del processo e non contro di esso.
La scelta idraulica più consequenziale è la strategia di ritorno. Un ritorno del flusso per gravità in un corso d'acqua di un'officina chiusa consente all'acqua di ritorno di muoversi sotto l'influenza della differenza di elevazione e quando la tubazione di ritorno viene gradualmente ampliata, l'effetto sifone diventa efficace. La pompa quindi non spreca prevalenza nel ritorno in caduta libera; il ritorno contribuisce alla circolazione invece di tassare il lato dell’offerta. Gli audit energetici identificano costantemente il ritorno assistito da sifone come un modo per evitare sprechi di prevalenza di pompaggio e la progettazione bilanciata del sistema come un percorso per ridurre i requisiti di potenza della pompa. In una configurazione in cui una pompa produce l'effetto di due e il consumo di energia corrisponde a mezza pompa, i risparmi non rappresentano un guadagno di regolazione marginale. Sono il risultato della rimozione di una penalità idraulica che molti sistemi comportano per impostazione predefinita.
Raggiungere una velocità di flusso costante attraverso circuiti paralleli
Anche la pressione di ingresso bilanciata e la velocità del flusso costante supportano l'uniformità termica. Quando ogni circuito dello stampo rileva una pressione di alimentazione simile, la suddivisione del flusso tra rami paralleli è più prevedibile e si riduce il rischio che un circuito muoia di fame mentre un altro sia sovralimentato. La portata di progetto di 3 m/s non è una cifra arbitraria; è una velocità scelta per mantenere il trasferimento di calore turbolento senza imporre inutili perdite di attrito. Combinata con un percorso di ritorno che non richiede che la pompa superi la gravità, l'architettura idraulica garantisce efficienza energetica e stabilità del processo partendo dallo stesso insieme di decisioni.
Inoltre, la riduzione della pressione di aspirazione della pompa a 0,0 kg garantisce che le tenute meccaniche all'interno della pompa non siano sottoposte a stress inutili, riducendo l'usura e prolungando gli intervalli di manutenzione. La quantità di moto del fluido viene gestita attentamente attraverso il corso d'acqua circostante, consentendo all'intera rete di funzionare alla massima efficienza. Quando il sistema è adeguatamente bilanciato, il delta-T tra mandata e ritorno rimane costante, fornendo un profilo termico prevedibile per ogni stampo collegato al circuito centrale. Questo livello di controllo è impossibile in un sistema sbilanciato in cui le pompe devono costantemente compensare le cadute di pressione variabili nel collettore.
4. Che ruolo gioca la visibilità digitale nella prevenzione dei tempi di inattività?
Un circuito di raffreddamento ben progettato può comunque fallire silenziosamente se nessuno può vedere cosa sta succedendo all'interno dei canali. In un sistema convenzionale un blocco parziale non si annuncia con un allarme; si manifesta come un aumento graduale della temperatura dello stampo, un sottile spostamento nel tempo del ciclo o una deviazione della qualità attribuita ad altre cause. Il sistema affronta questa lacuna di visibilità combinando l’osservazione in tempo reale dei cambiamenti del flusso d’acqua nei fori del canale con un sistema di allarme per la prevenzione del blocco del canale. Il sistema di allarme può essere collegato a computer e telefoni cellulari tramite big data MES, il che significa che il circuito di raffreddamento diventa parte del quadro operativo digitale dell’impianto piuttosto che un’utilità a sé stante.
L'integrazione MES è particolarmente preziosa quando collega il comportamento di raffreddamento al contesto di produzione. I sistemi di esecuzione della produzione contengono già piani di produzione, stati delle apparecchiature e parametri di processo e le interfacce che utilizzano OPC-UA o API RESTful possono scambiare questi dati a intervalli misurati in minuti anziché in turni. Quando i dati sul flusso di raffreddamento vengono affiancati all'identità dello stampo, al conteggio dei cicli e ai setpoint del processo, la domanda cambia da "il refrigeratore è in funzione?" a "questo specifico circuito dello stampo si comporta diversamente dalla sua linea di base?" Questa è una domanda fondamentalmente più utile, ed è il tipo di domanda che impedisce fuoriuscite di stampo non pianificate piuttosto che documentarle a posteriori.
Regolazione automatizzata della pressione e failover della pompa
La visibilità digitale è utile solo se il livello di controllo può agire su di essa. L’interfaccia di progettazione umanizzata del sistema ha lo scopo di mantenere il funzionamento semplice, mentre la regolazione automatica della pressione in base alla potenza richiesta consente al circuito di rispondere alla domanda senza la regolazione manuale della valvola. Quando si verifica un malfunzionamento del sistema, la pompa dell'acqua commuta automaticamente ed emette un allarme, che converte un'eventuale interruzione della produzione in una transizione gestita. La logica di avvio e arresto a risparmio energetico per piccole pompe ausiliarie e torri di raffreddamento estende lo stesso principio all'impianto termico: le apparecchiature funzionano quando il carico lo giustifica, non perché lo dice un programma fisso.
Le temperature di avvio e arresto regolabili consentono al sistema di evitare operazioni non necessarie durante le stagioni, e la riduzione di energia che ne consegue è una conseguenza diretta dell’adeguamento dell’offerta alla domanda piuttosto che dell’eccesso di offerta per abitudine. I dati generati da queste operazioni vengono archiviati e analizzati, fornendo un record storico che può essere utilizzato per affinare i programmi di manutenzione. Se uno stampo specifico mostra costantemente un leggero aumento della temperatura di ritorno dopo un certo numero di cicli, il MES può segnalarlo per un'ispezione prima che si verifichi un blocco completo. Questa capacità predittiva sposta il paradigma della manutenzione da riparazioni reattive a interventi proattivi, garantendo che il sistema di raffreddamento centrale funzioni alle massime prestazioni senza interruzioni impreviste.
5. Perché lo spurgo dell'aria compressa è indispensabile durante la sostituzione dello stampo?
I cambi di stampo rappresentano un'interruzione di routine, ma rappresentano anche un momento in cui i circuiti di raffreddamento vengono aperti, scaricati e ricollegati. L'acqua rimasta nello stampo dopo la disconnessione crea le condizioni per la formazione di ruggine e depositi durante i tempi di inattività, mentre le fuoriuscite attorno alla pressa comportano rischi di scivolamento e contaminazione. Una sequenza di spurgo dell'aria compressa che scorre dal tubo di ingresso allo stampo e poi fuori attraverso il tubo di ritorno elimina l'umidità dai passaggi interni prima che lo stampo venga rimosso. Il funzionamento è semplice, ma le sue conseguenze sono cumulative: gli stampi vengono immagazzinati asciutti, i canali di raffreddamento hanno meno probabilità di sviluppare prodotti di corrosione tra un ciclo e l'altro e il successivo avvio della produzione inizia con un circuito pulito anziché parzialmente ostruito.
Lo spurgo con aria compressa supporta anche la disciplina più ampia di mantenere chiuso il circuito chiuso. Quando uno stampo viene drenato con aria anziché lasciato scaricare per gravità o soffiato via con aria dalla pressa, il rischio di introdurre contaminanti nel circuito è ridotto e l'acqua rimossa può essere gestita anziché dispersa sul pavimento. La tecnica è coerente con la stessa logica che governa il resto del sistema: proteggere la qualità dell’acqua, preservare la geometria del canale ed evitare interventi che creino nuovi problemi risolvendone uno immediato. In uno stabilimento che esegue decine di cambi di stampi a settimana, il risparmio di tempo cumulativo e la riduzione delle spese generali di manutenzione diventano rapidamente evidenti.
Mantenimento dell'integrità del ciclo tra i cicli di produzione
L'integrazione dello spurgo dell'aria compressa nel protocollo standard di cambio stampo garantisce cheSistema di raffreddamento ad acqua centrale in plasticarimane non compromesso da fattori esterni. Anche il trattamento dell'acqua e la progettazione idraulica più avanzati possono essere compromessi se si lascia che l'umidità residua rimanga nella cavità dello stampo per settimane. Evacuando sistematicamente le linee, gli operatori proteggono l'investimento sia nelle attrezzature dello stampo che nell'infrastruttura di raffreddamento centrale. Il processo di spurgo è progettato per essere rapido ed efficiente, riducendo al minimo i tempi di inattività associati al cambio degli utensili e massimizzando al tempo stesso la durata operativa dei canali di raffreddamento.
Inoltre, lo stato secco dello stampo durante lo stoccaggio impedisce la formazione interna di cellule di corrosione galvanica, particolarmente dannose negli stampi costruiti con metalli diversi. Una volta rimossa l'acqua, l'ambiente interno del canale di raffreddamento non è più favorevole alle reazioni elettrochimiche che degradano la finitura superficiale e limitano il flusso. Quando lo stampo viene infine reinstallato, l'assenza di ruggine e incrostazioni significa che le portate iniziali e i coefficienti di trasferimento termico corrispondono alle specifiche di progetto originali, garantendo un avvio coerente alla successiva produzione.
6. Domande frequenti
In cosa differisce una torre di raffreddamento chiusa da una torre aperta convenzionale nel funzionamento quotidiano?
Cosa rimuove effettivamente il trattamento dell’acqua in tre fasi dall’acqua in ingresso?
Perché il ritorno del flusso per gravità con effetto sifone riduce l'energia della pompa?
È possibile integrare il sistema di avviso intasamento con una piattaforma MES già esistente?
Qual è lo scopo dello spurgo dell'aria compressa durante il cambio stampo?
In che modo il sistema centrale di raffreddamento ad acqua in plastica mantiene una pressione costante su più linee di produzione?
Pronti ad elevare i vostri standard produttivi? Scopri comePiù sempliceengineering può personalizzare una soluzione di gestione termica in base alle vostre specifiche esigenze operative.
contattaci